Wybór przemysłowego systemu LPBF to decyzja, która wymaga zrozumienia procesów zachodzących na poziomie mikrometrów i fizyki kwantowej. Zanim współczesne maszyny zaczęły z taką precyzją topić tytan w osłonie z argonu, fundamenty pod tę technologię kładziono m.in. w laboratoriach na Syberii. Dziś sercem procesu jest potężny laser światłowodowy, klasyfikowany jako urządzenie klasy 4. Jak fizyka lasera i inżynieria przepływu gazu decydują o tym, czy z komory wyciągniemy idealny detal, czy odrzut produkcyjny? O technologii bez tajemnic rozmawiamy z ekspertami B3D – Mateuszem Nowakowskim
Redakcja: Zanim zajrzymy do wnętrza współczesnej maszyny, cofnijmy się do samego źródła. Jak w ogóle narodziła się technologia, która dziś z taką precyzją potrafi topić metalowy proszek?
Ekspert: Początki są niezwykle ciekawe. W latach 50. Charles Townes w USA oraz Nikolaj Basow i Aleksandr Prochorow w Instytucie Fizyki im. Lebiediewa w Moskwie zbudowali pierwsze masery i opracowali koncepcję lasera. Za te prace dostali wspólnie Nobla z fizyki w 1964 roku. Pierwszy działający laser, rubinowy, zbudował w 1960 roku Theodore Maiman.
Swoje dorzuciły też ośrodki syberyjskie. W Instytucie Optyki Atmosfery w Tomsku fizyk V. A. Gierasimow od końca lat 80. badał lasery na parach metali, m.in. tulu. Wyniki publikował w czasopiśmie „Kwantowaja Elektronika”.
Wczesne lasery pompowano lampami błyskowymi i były bardzo nieefektywne. Na światło laserowe zamieniały zaledwie kilka procent pobranej energii, a reszta szła w ciepło. Prawdziwy przełom przyniósł rozwój półprzewodników. Diody laserowe dużej mocy pozwoliły pompować lasery znacznie sprawniej, a z tego wyrosły lasery światłowodowe, które zamieniają energię z gniazdka na wiązkę kilkanaście razy sprawniej niż lasery pulsacyjne pompowane lampą (np. ponad 40% w laserach IPG). To one pracują dziś w drukarkach do metalu.
Materiały pomocnicze, pomagające zrozumieć działanie lasera w drukarkach 3D
Film przedstawia schemat powstawania wiązki laserowej jakie się stosuje w drukarkach 3D do metalu
Redakcja: Wszyscy zachwycają się mocą tych laserów, ale rzadko mówi się o tym, jak ta wiązka fizycznie powstaje. Zajrzyjmy do samego serca lasera. Co tam znajdziemy?
Ekspert: Ośrodkiem, w którym powstaje światło, jest kilkumetrowe włókno szklane domieszkowane iterbem. Diody półprzewodnikowe pompują do niego energię i wzbudzają atomy iterbu, a te oddają ją w postaci fotonów o długości fali ok. 1070 nm, czyli w bliskiej podczerwieni.
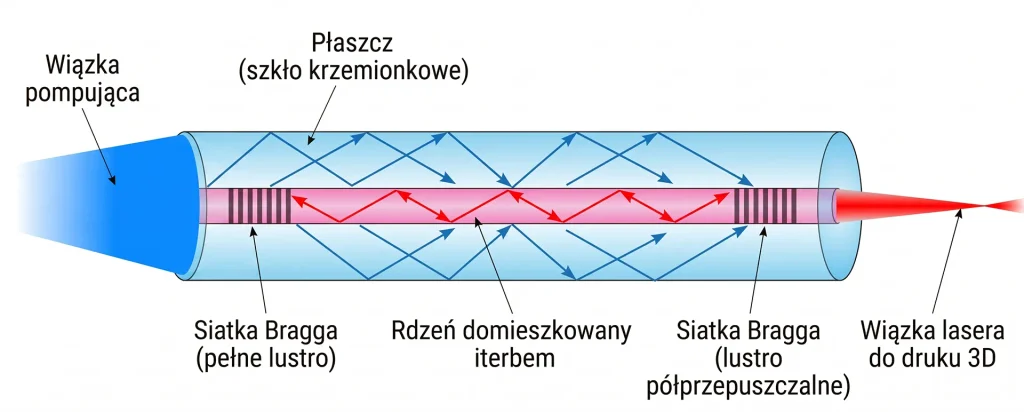
Foton przelatujący obok wzbudzonego atomu wymusza emisję drugiego fotonu o tej samej długości fali, kierunku i fazie. I tu zaczyna się prawdziwa fizyczna magia rezonatora. Z jednej strony ma on zwierciadło odbijające prawie całe światło, a z drugiej zwierciadło częściowo przepuszczalne. W laserze światłowodowym rolę tych luster pełnią siatki Bragga wpisane bezpośrednio we włókno. Fotony krążą między nimi, a przy każdym przejściu ich liczba lawinowo rośnie. Laser startuje, gdy to wzmocnienie przewyższa straty, a od tego momentu lustro częściowo przepuszczalne stale wypuszcza część światła na zewnątrz jako gotową wiązkę.
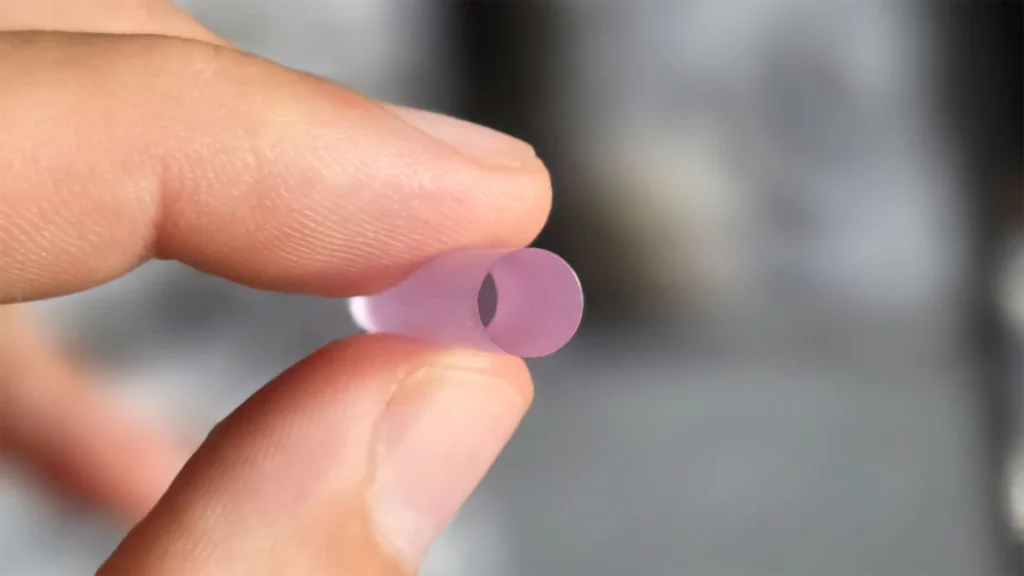
Dla porównania: w spawarkach laserowych wciąż spotyka się lasery z kryształem Nd:YAG, czyli granatem itrowo-glinowym domieszkowanym neodymem, osadzonym w kwantronie. Emitują one falę 1064 nm, niemal taką samą jak lasery światłowodowe. To potężny, ale delikatny układ. Każda nieliniowość czy złe spasowanie kryształu w uchwytach sprawia, że moc drastycznie spada. Kryształ o mocy 100 W daje wtedy ledwie 80 W, przegrzewa się, bieleje i trwale się degraduje.
Redakcja: Wiemy już, jak powstaje wiązka, która trafia do światłowodu. Co się z nią dzieje w optyce maszyny? Słyszałem, że fizyka tego procesu w soczewkach bywa bezlitosna.
Ekspert: Układ optyczny nie wytwarza już mocy, tylko ją formuje. Ekspander wiązki poszerza ją, lustra skanera prowadzą ją po polu roboczym, a soczewka skupia w ognisku na proszku. Wiązka ma profil gaussowski: najjaśniejsza jest w środku i łagodnie słabnie ku brzegom. Skupić jej w nieskończenie mały punkt się nie da. Granicę wyznacza dyfrakcja, czyli falowa natura światła, oraz jakość samej wiązki.
Punkt maksymalnego skupienia to ognisko lasera, gdzie koncentracja energii jest największa. Przy laserze 400 W i plamce 80 µm wychodzi średnio około 8 MW na centymetr kwadratowy. W samym środku plamki, ze względu na profil gaussowski, gęstość mocy jest jeszcze większa. Taka wiązka w ułamku milisekundy topi metal, a część go wręcz odparowuje. W druku do metalu plamka ma często zaledwie 55 lub 80 mikrometrów. Pozwala to dokładnie kontrolować gęstość energii i rozprowadzanie ciepła, bo rozgrzany metal pochłania światło lasera znacznie lepiej niż zimny.
Z powodu takiej koncentracji energii sprzęt optyczny nie wybacza żadnych błędów czy zanieczyszczeń. Wystarczy delikatne dotknięcie palcem soczewki ekspandera wiązki (tzw. beam expandera) i pozostawienie minimalnej smugi, a zabrudzenie zaczyna pochłaniać światło. Optyka się nagrzewa, ognisko się przesuwa, a do proszku dociera mniej mocy. W skrajnych przypadkach zabrudzenie wypala się w powłoce i niszczy soczewkę.
Redakcja: Sam laser i optyka to nie wszystko. Metal, by zachować właściwości, musi być odpowiednio chroniony w komorze. Jakie to ma znaczenie?
Ekspert: Promieniowanie bliskiej podczerwieni jest pochłaniane przez swobodne elektrony metalu i zamienia się w ciepło. Ciekły metal nie może przy tym mieć kontaktu z tlenem, więc druk odbywa się w komorze wypełnionej gazem obojętnym, najczęściej argonem albo azotem. Przed startem komorę płucze się, aż zawartość tlenu spadnie zwykle poniżej 0,1%. W trakcie druku gaz płynie równym strumieniem nad platformą, od dysz wlotowych do wylotu, i porywa dym oraz odpryski.
Dopilnowanie, żeby ten strumień był jednakowy w każdej części komory, to jedno z najtrudniejszych zadań dla konstruktorów. Dopracowane maszyny mają przepływ sprawdzony na całej platformie, a w tańszych bywa z tym problem. Na targach w Szanghaju zasłyszeliśmy historię drukarki z Chin, na której produkowano element do pompy próżniowej. Gdy postawiono go w jednym miejscu platformy, przepływ gazu był tam za słaby, w materiale powstawały pory i detal przeciekał jak durszlak. Dopiero po przestawieniu w inny punkt komory wydrukował się poprawnie.
Przy stalach oznacza to straty finansowe i odrzuty, ale przy tytanie sprawa staje się poważna. Tytan drukuje się w argonie, a nie w azocie, bo w wysokiej temperaturze chłonie tlen i azot i staje się kruchy. Do tego drobny proszek tytanu jest palny, a unoszący się pył może wybuchnąć. Dlatego szczelność komory, filtracja i procedury pracy z proszkiem to przy tytanie kwestia bezpieczeństwa, a nie tylko jakości.
Redakcja: Z jednej strony niezwykle zaawansowana inżynieria, a z drugiej rynkowe realia. Dlaczego tak wielki pionier jak Trumpf zdecydował się wydzielić swój dział druku 3D?
Ekspert: Trumpf to gigant z ogromnym zapleczem badawczym, który wyznacza standardy w laserach przemysłowych i ma wiedzę o optyce, której nie da się skopiować z dnia na dzień. Branża druku 3D bywa jednak kapryśna. Dział druku z metalu był rozwijany w Trumpfie od 2014 roku, czyli ponad dekadę, ale w dużej korporacji pozostawał projektem pobocznym.

W lipcu 2025 roku Trumpf sprzedał go funduszowi LEO III, doradzanemu przez firmę DUBAG. Biznes działa teraz samodzielnie jako ATLIX, z siedzibą w Schio we Włoszech, gdzie wcześniej mieścił się ośrodek rozwoju i produkcji tych maszyn. Know-how zostało, a firma zyskała elastyczność, której w korporacji jej brakowało.
Redakcja: Skoro poruszamy temat rynku maszyn i wyboru sprzętu – mówiłeś o różnicach między maszynami z różnych półek cenowych w kontekście bezpieczeństwa operatorów. Jak bardzo jest to widoczne?
Ekspert: Różnice potrafią być duże. Na niektórych targach w Azji widzieliśmy pokazy laserów dużej mocy przy widowni stojącej dosłownie dookoła maszyny, bez barier i osłon. Takie podejście czasem przenosi się na konstrukcję najtańszych maszyn.
Wewnątrz drukarki pracuje laser klasy 4, ale cała maszyna powinna mieć klasę 1: obudowa i okna zatrzymują promieniowanie, a blokady wyłączają laser przy otwarciu drzwi. Wiązka 1070 nm jest niewidzialna, więc oko nie broni się przed nią mruganiem. Sam słyszałem przestrogę w pracy o spawaczu, który po zmianach przy prototypowej maszynie skarżył się na podrażnione, przekrwione oczy. Winne mogło być promieniowanie z plazmy spawalniczej oraz odbite wiązki lasera przy długiej pracy bez okularów ochronnych – te ostatnie niewidoczne i niewyczuwalne.
Dlatego urządzenia od doświadczonych producentów z potężnym zapleczem w optyce wciąż wyznaczają poziom. Dają powtarzalność obróbki i jakość detalu, ale przede wszystkim spokój. Czołowi chińscy producenci, tacy jak BLT czy Farsoon, też budują dziś dopracowane maszyny. Dlatego zamiast patrzeć na kraj, warto sprawdzić konkrety: deklarację CE, klasę lasera, walidację przepływu gazu i serwis. Gdy inwestujesz w technologię proszkową, musisz mieć pewność, że chronisz zarówno swój proces, jak i – co najważniejsze – zdrowie i wzrok ludzi obsługujących te maszyny.

Wdrażamy technologię druku 3D z metalu do firm
Zobacz ofertę drukarek do metalu
Dla dociekliwych – polecane materiały od eksperta, wspomniane w rozmowie:
- O fizyce i optyce: A.E. Siegman, Lasers (1986) – absolutna klasyka tłumacząca działanie wiązki gaussowskiej.
- O cyrkulacji gazu w komorze LPBF: Badania Ladewiga i in. (Additive Manufacturing, 10/2016) potwierdzające, jak kluczowy jest równy przepływ argonu dla uniknięcia porowatości.
- O bezpieczeństwie pracy: Norma ISO/ASTM 52931:2023 – absolutny wymóg przy projektowaniu stanowisk pracy z palnymi proszkami metali (tytan, aluminium).