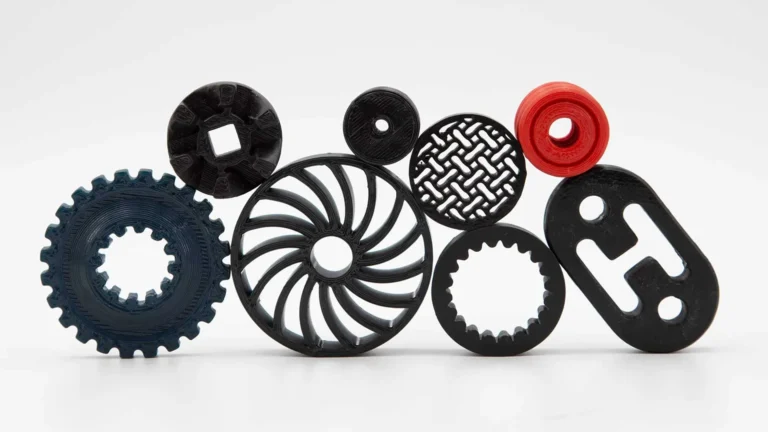
Precyzyjne gięcie rur stalowych oraz aluminiowych o skomplikowanej geometrii to proces, w którym nie ma miejsca na błędy. Szczególnie trudne zadanie pojawia się wtedy, gdy projekt wymaga wykonania kolejnego zagięcia pod kątem 90 stopni tuż za wcześniejszym łukiem. W takich warunkach standardowe oprzyrządowanie maszyn często okazuje się zbyt masywne, a modyfikacja narzędzi ze stali narzędziowej generuje ogromne koszty i przestoje.
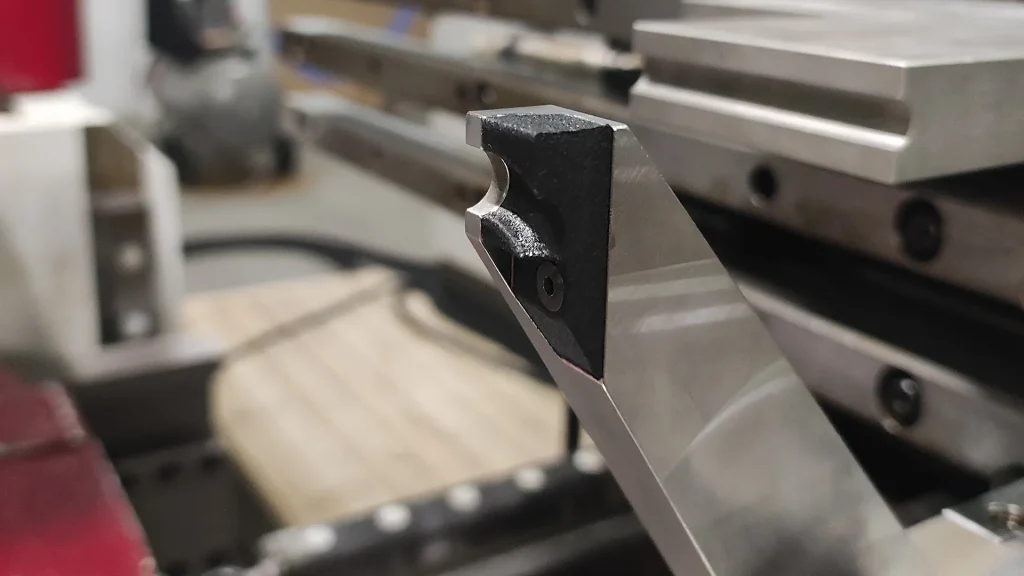
W tym studium przypadku pokazujemy, jak dla jednego z naszych klientów zrealizowaliśmy w 24 godziny zestaw 12 wymiennych końcówek gnących z poliamidu wzmocnionego włóknem węglowym (PA-CF), eliminując problem kaleczenia rur przy ekstremalnych siłach docisku.
Wyzwanie: duże siły gnące, ciasna geometria i ryzyko uszkodzenia rury
Nasz klient stanął przed zadaniem wygięcia rur stalowych na specjalnie skonstruowanym stanowisku. Maszyna do gięcia rur w tym układzie wykorzystuje obracającą się w osi Z platformę z zamontowanym walcem profilowym (matrycą gnącą), wokół którego zawijany jest materiał.
Kluczowym elementem kinematyki urządzenia jest umieszczone od spodu ramię ze stali nierdzewnej i narzędziowej. Proces przebiega następująco:
- Ramię odsuwa się, robiąc miejsce na wprowadzenie już częściowo wygiętej rury w pobliże walca z profilem.
- Następnie ramię dosuwa się do materiału i wykonuje obrót o 90 stopni, zawijając rurę wokół matrycy.
Ze względu na to, że nowe zagięcie musiało powstać prostopadle, tuż za istniejącym już łukiem, stalowe ramię musiało zostać skrócone na etapie frezowania do absolutnego minimum. To z kolei wywołało poważny problem technologiczny: skrócona, twarda krawędź stali narzędziowej podczas przekazywania ogromnej siły gnącej kaleczyła, rysowała i deformowała powierzchnię rury.
Frezowanie kilkunastu nowych, zmodyfikowanych ramion ze stali nierdzewnej lub przezbrajanie całej matrycy było nieopłacalne finansowo i czasowo. Klient potrzebował elementu, który przedłuży profil roboczy stalowego ramienia, przejmie bezpośredni nacisk podczas obrotu o 90 stopni i jednocześnie zadziała jak bezpieczny ślizg.
| Parametr porównawczy | Stal narzędziowa (frezowanie CNC) | Kompozyt PA-CF (druk 3D w B3D) |
|---|---|---|
| Czas realizacji wdrożenia | Od kilku do kilkunastu dni (wymuszone przezbrojenie maszyn, czasochłonna obróbka ubytkowa) | 24 godziny (bezpośrednie przejście od pliku STEP do gotowej części roboczej) |
| Koszty modyfikacji i prototypowania | Wysokie – każda zmiana geometrii to konieczność frezowania nowego elementu od podstaw | Bardzo niskie – natychmiastowy dodruk poprawionej iteracji bez marnowania cennej stali |
| Ryzyko uszkodzenia (kaleczenie rur) | Wysokie – skrócona, twarda krawędź stali często rysuje, wgniata i deformuje rury aluminiowe oraz stalowe | Brak – twardy, ale kompozytowy materiał świetnie przejmuje docisk i zachowuje się jak bezpieczny ślizg |
| Utrzymanie ruchu i polityka magazynowa | Konieczność zamrażania kapitału w postaci fizycznego magazynu części zamiennych | Wirtualny magazyn – pliki czekają na dysku, a firma B3D produkuje i dostarcza detale ściśle na żądanie |
| Waga oprzyrządowania roboczego | Bardzo wysoka, generująca dużą bezwładność w układach kinematycznych | Kilkukrotnie niższa, co optymalizuje i odciąża pracę maszyny gnącej |
Rozwiązanie: tworzenie narzędzia do gięcia rur w technologii druku 3D
Konstruktor po stronie klienta podszedł do tematu nowocześnie – zamiast modyfikować stalową bazę, zaprojektował wymienne końcówki (wkładki wspierająco-gnące) bezpośrednio z myślą o druku 3D. Na końcu stalowego ramienia przygotowano precyzyjne gniazdo z otworem montażowym, a do nas trafiły gotowe pliki STEP obejmujące aż 12 różnych wariantów geometrycznych wkładki, dopasowanych do konkretnych kątów i ułożeń rury.
Naszym zadaniem był dobór technologii oraz materiału, który przetrwa zderzenie z rzeczywistością produkcyjną. Wiedzieliśmy, że to właśnie miejsce styku wydrukowanego elementu z rurą wykonuje główną pracę podczas zginania.
Postawiliśmy na PA-CF (poliamid domieszkowany ciętym włóknem węglowym). Dlaczego ten kompozyt sprawdził się już w pierwszym podejściu?
- Ekstremalna sztywność i odporność na ściskanie: Podczas obrotu ramienia o 90 stopni na małą powierzchnię wkładki działa potężna siła docisku. PA-CF nie odkształca się plastycznie i nie pęka pod obciążeniem, które błyskawicznie zmiażdżyłoby standardowe tworzywa (jak PLA, PETG czy zwykły ABS).
- Stabilność wymiarowa i brak skurczu: Dodatek włókna węglowego eliminuje typowy dla czystego nylonu skurcz przetwórczy. Wydrukowana końcówka idealnie spasowała się z wyfrezowanym gniazdem w stalowym ramieniu oraz otworem pod śrubę imbusową z łbem walcowym – bez konieczności jakiejkolwiek obróbki post-processingowej.
- Ochrona powierzchni przy wysokiej odporności na ścieranie: Choć kompozyt PA-CF jest niezwykle twardy i odporny na tarcie, w kontakcie ze stalową rurą działa bezinwazyjnie. Płynnie przedłuża półokrągłe gniazdo stalowego ramienia, prowadząc rurę po łuku bez rys, zadziorów i załamań.
(Miejsce na osadzenie zdjęć zamontowanego ramienia oraz krótkiego filmu z procesu gięcia)
Od pliku STEP do pracy na maszynie w 24 godziny – korzyści dla przemysłu
Wdrożenie drukowanych wkładek do giętarki pokazało, jak technologia przyrostowa zmienia zasady gry w utrzymaniu ruchu i budowie maszyn:
- Ułamek kosztów obróbki CNC: Zamiast wytwarzać 12 drogich elementów ze stali narzędziowej, klient zapłacił jedynie za wydruk niewielkich wkładek (pojedynczy element waży zaledwie kilka gramów, a czas jego druku to około 20 minut).
- Realizacja w 24 godziny z dostawą: W przemyśle przestoje kosztują najwięcej. Klient miał napięty termin u swojego odbiorcy, dlatego zlecenie potraktowaliśmy priorytetowo – od otrzymania plików STEP do dostarczenia gotowych, wytrzymałych części prosto na halę klienta minęła niespełna doba.
- Wirtualny magazyn części zamiennych: W przeciwieństwie do formowania wtryskowego czy dużych serii na frezarkach CNC, druk 3D nie wymaga zamawiania części na zapas. Klient zamówił po jednej sztuce z każdego z 12 wariantów. Pliki 3D czekają w naszej bazie – gdy po tysiącach cykli któraś z wkładek ulegnie naturalnemu wytarciu, dodrukujemy ją na żądanie w ciągu jednego dnia.
Projektujemy i odtwarzamy oprzyrządowanie dokładnie pod Twoją maszynę.
Niezależnie od tego, czy Twoim obszarem jest gięcie rur stalowych, gięcie rur aluminiowych o cienkich ściankach, czy budowa niestandardowych przyrządów montażowych – kompozytowy druk 3D pozwala tworzyć części gotowe do natychmiastowej pracy pod dużym obciążeniem.
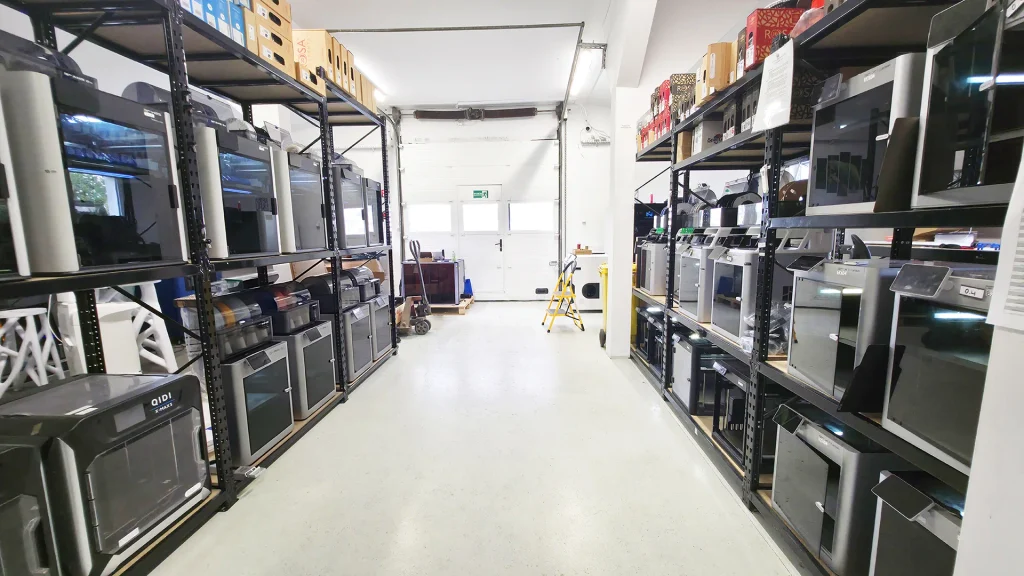
W naszym zakładzie w Rogowie realizujemy seryjny druk 3D z dowolnego materiału dostarczając elementy dedykowane do wymagających procesów gięcia rur i profili. Elementy części pracujących możemy wydrukować z:
- polimerów
- metalu
- silikonu
- żywicy
Masz gotowy model w pliku STEP, a może potrzebujesz wsparcia w zaprojektowaniu lub zeskanowaniu zużytego elementu maszyny? Skontaktuj się z nami i sprawdź, jak szybko możemy dostarczyć części na Twoją produkcję.